

快速回答
气动打标的二维码是圆点,激光打标的二维码是方块,两者编码同为 DataMatrix,模块尺寸 0.1 mm 至 0.5 mm,读码器按同一套规范解码。
圆点来自针头冲击:冲击频率为 100 Hz 至 300 Hz,气压为 0.3 MPa 至 0.6 MPa,硬质合金针逐点敲出凹坑。激光靠烧蚀成形,单元边缘是直的。单元形状是软件里的图形属性,编码格式不变,识读仍按 ISO/IEC 16022:2024。气动打标深度取 0.05 mm 至 0.15 mm 即可,过深会翻边。
扫描用图像式 DPM 读码枪。铸铁、锻钢等粗糙面与精密配合面的打标选气动点针,无热影响区;平面小码与高节拍产线选光纤激光。一维激光枪只扫一条线,读不了二维条码。
直接回答:圆点与方块是同一种 DataMatrix 的两种单元形状
编码格式决定读码规则,单元形状只影响成像质量。
一、圆点不是另一种编码,是同一种 DataMatrix 换了单元形状
生产上多用 DataMatrix,它比 QR 码简单、尺寸小约 30%,任意方向可读。
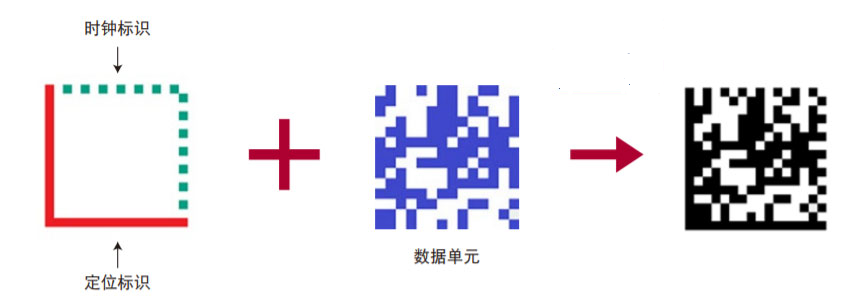
DataMatrix 按 ISO/IEC 16022:2024 定义:实线边是 L 形定位标识,虚线边是时钟标识。
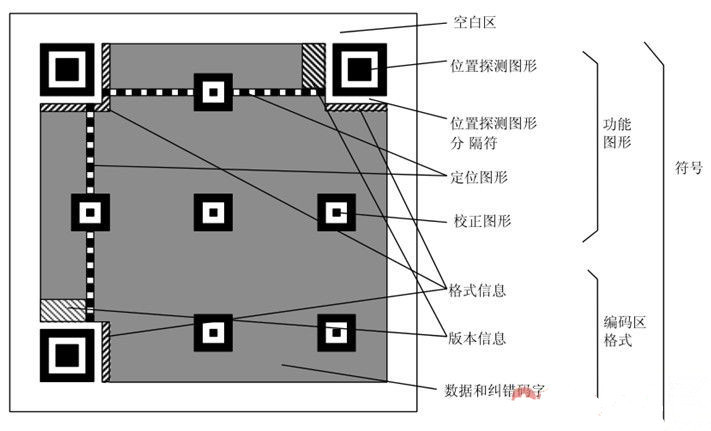
QR 码按 GB/T 18284-2000 定义:三个角有定位方块,最小单位是黑白正方形。
生产领域用到的 DataMatrix 码:
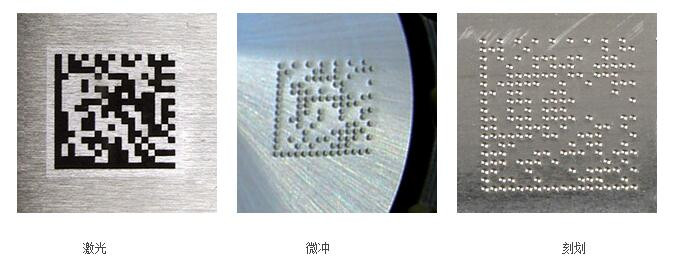
生活中用到的二维码:
单元形状有四种:方形、椭圆形、圆角矩形、圆形。
气动的圆点码仍是 DataMatrix,软件里把图形属性改为圆形即可。
点阵码属于 DPM,码直接打在零件本体上,不贴标签。
DPM 模块尺寸为 0.1 mm 至 0.5 mm,气动深度 0.05 mm 至 0.15 mm 就够读,耐磨件做到 0.15 mm 至 0.2 mm。
深度超过 0.2 mm 后翻边与毛刺增加,反差反而下降。
DataMatrix 的构成如下图:
二、圆点能不能读,取决于对比度与单元规整度
读码等级是按印制质量评的,与单元形状无关。
标签印刷码按 ISO/IEC 15415:2011 评级,国内按 GB/T 23704-2017 检验。
DPM 码按 ISO/IEC TR 29158:2011 评级,即 AIM DPM-1-2006;国内按 GB/T 35402 检验,等级为 A 至 F。
对比度不足、单元变形、静区被压,都是拉低等级的原因。
医疗器械 UDI 要求等级不低于 2.0,汽车紧固件要求 C 级以上,轴承行业要求 1.5 以上。
汽车紧固件的单元尺寸为 0.2 mm 至 0.4 mm。
频率 100 Hz 至 300 Hz 决定点阵密度,气压 0.3 MPa 至 0.6 MPa 决定单点深度。
精密配合面深度为 0.1 mm 至 0.2 mm,手持点阵机为 0.1 mm 至 1.0 mm 可调。
参数错时圆点深浅与点距都不匀,等级就是上不去。
读码倾斜约 15° 是现场经验,不是标准值:金属面正对拍照会反光,斜向进光对比度更好。
ISO/IEC TR 29158 允许 30° 侧光、90° 漫射等角度评级。静区被油污或倒角压住就读不出。
QR 码构成如下图,最小单位是黑白正方形单元:
气动打标机打印的圆点码:
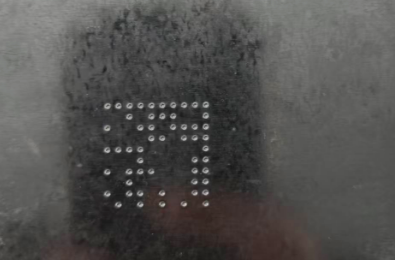
数据参考:GB/T 41208-2021、GB/T 23704-2017、ISO/IEC 16022:2024;标准条目可在国家标准全文公开系统核对。
三、三种打标方式的对照与选型
选型的依据是追溯要求与材料。
| 对比项 | 气动点针 | 光纤激光 | 喷墨打码 |
|---|---|---|---|
| 单元形状。 | 圆点。 | 方块。 | 墨点。 |
| 典型深度。 | 0.05 mm 至 0.15 mm。 | 烧蚀成痕。 | 无凹坑。 |
| 适用场景。 | 铸铁、锻钢、精密配合面。 | 平面、高节拍产线。 | 包装、临时标识。 |
铸铁与铝合金零件用的是光纤激光,平面大、节拍快。精密配合面用的是针式气动,气动无热影响区。
端面打标区为 6 mm × 6 mm,是常用尺寸;码越小,对点阵密度与读码器的要求越高。
医疗器械 UDI 的 DI 与 PI 是写在同一枚 DataMatrix 里的。
实施前检查清单
- 码制为 DataMatrix ECC 200,码区 7×7 至 14×14 模块。
- 单元尺寸为 0.1 mm 至 0.5 mm,端面留 6 mm × 6 mm。
- 气压为 0.3 MPa 至 0.6 MPa,频率为 100 Hz 至 300 Hz。
- 深度为 0.05 mm 至 0.15 mm,耐磨件为 0.15 mm 至 0.2 mm。
- 首件按 ISO/IEC 15415 测 3 次,等级不低于 C。
四、读码设备选图像式,不选一维激光枪
一维激光枪只扫一条线,读不了二维条码;点阵码是靠面阵相机拍照解码的。
工业产线用 DPM 扫码枪。
固定式可 24 小时连续读,手持式用于抽检核对。
专业 DPM 枪有三点不同:偏振光照明、点阵算法适配、符合 ISO/IEC 15415。
光照分四种:30° 侧光、45° 中角度光、90° 同轴光、穹顶漫射光。针点压印用 45° 光,镜面金属用同轴光。
暗场照明用的是蓝色 LED,码比周围更暗。
评级要靠校验仪,首件测 3 次。点阵码凹坑有物理深度,在铸铁件与锻钢件上比激光更可靠。
常见问题
Q:气动打标的圆点码能用手机扫吗
A:可以,手机是图像式读取;产线抽检用带偏振光的 DPM 枪。
Q:圆点码深度打多少合适
A:常规为 0.05 mm 至 0.15 mm,耐磨件为 0.15 mm 至 0.2 mm。
Q:激光的方块码与气动的圆点码能互相替代吗
A:两者编码与读码规则相同,精密配合面选气动,平面产线选激光。
延伸阅读
本文由美域高(济南)工业设备有限公司技术团队整理提供。
标签: 气动打标 激光打标 DataMatrix DPM读码



