
开箱核对
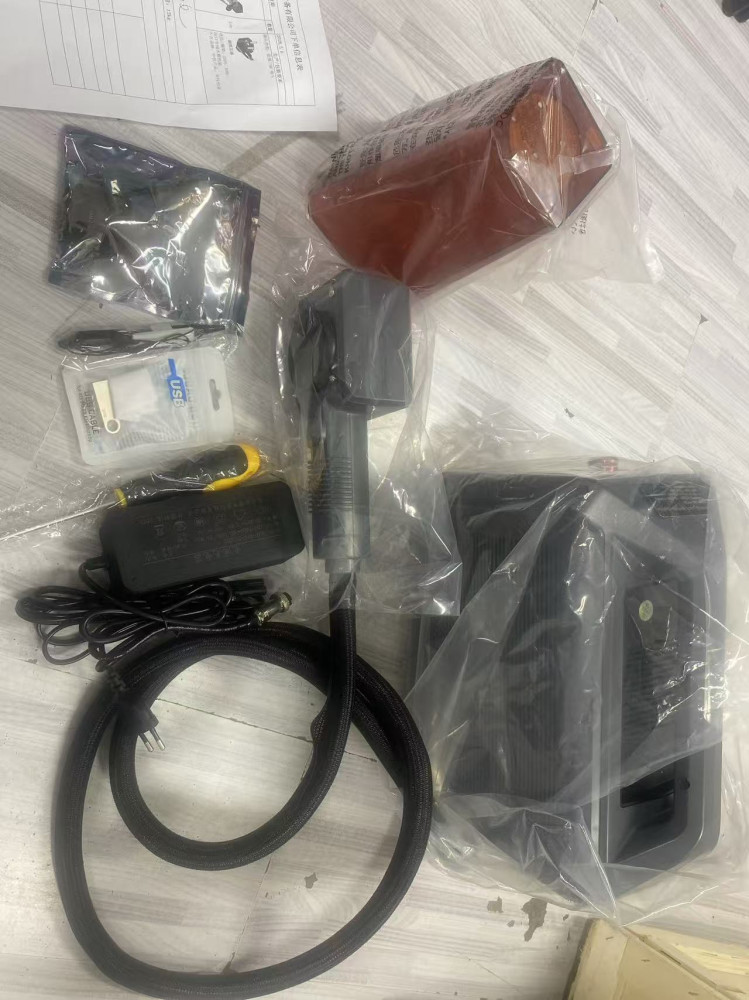
开箱先核对六件:主机、打标针头、电源线、触屏笔、合格证、使用说明。
检查机身有无运输磕碰,导轨防护罩是否变形,航空插头有无松动。
针头单独包装,拆封后先看针尖是否完好,有崩口直接换新。
配件不全或外观损伤,先拍照留证再联系厂家,不要先通电。
首次通电
| 检查项 | 要求 | 不达标后果 | 处理 |
|---|---|---|---|
| 电压 | 220V±15%。 | 控制板异常。 | 配稳压器。 |
| 接地 | 必须可靠接地。 | 漏电风险。 | 补接地线。 |
| 环境 | -10-40℃,湿度 0-90%。 | 结露短路。 | 除湿后再开机。 |
| 散热 | 机身周围留 10cm。 | 连续作业过热。 | 移开遮挡物。 |
首次通电只做空打测试,不装工件,听声音是否干脆、看针头回弹是否顺畅。
空打 10 秒后停机,摸机身温度,明显烫手说明散热或线圈异常,先停机报修。
每班保养
开工前吹净针腔,检查针头是否装到位。
空走一遍全幅面轨迹,确认两轴运行顺畅。
收工后清理台面铝屑,针头取下单独放。
记录当班打标数量,便于折算针头剩余寿命。
每周保养
用无绒布擦拭导轨与丝杠,清除积尘与铝屑。
检查航空插头与线缆有无磨损,接头是否松动。
清理散热口滤网,保持风道通畅。
用标准样件复打一件,与上周样件比对深度。
每月保养
检查同步带张力与紧固件,导轨压板螺丝有无松动。
校准打标原点,确认回零位置未漂移。
备份打标程序与参数文件到外部存储。
测量接地电阻,确认接地可靠。
耗材更换
针头是唯一常规耗材,寿命约 100 万字符,实际按打标深度与材质打折。
更换信号有三个:同样参数下字迹变浅、字符边缘发毛、放大镜看到针尖平头。
更换步骤:断电、取下旧针、清理针腔、装新针到限位、重新对针 1-2mm、试打确认。
换针后第一件必须试打并测深度,不要直接批量生产。
长期存放
停用超过一个月,先清灰、针头取下涂防锈油单独存放。
导轨涂薄层防锈油,不要用机油,机油会吸附粉尘。
整机套防尘罩,存放在干燥环境,避免结露。
重新启用前先空打测试,确认两轴与针头动作正常再上工件。
常见问题
Q:针头多久换一次?
A:按字符数折算,标称约 100 万字符;打不锈钢等硬料时寿命会缩短,按实际深度衰减判断更准。
Q:可以用普通润滑油保养导轨吗?
A:不行。导轨为自润滑结构,加普通润滑油会吸附粉尘形成研磨膏,加速磨损。
Q:长时间不用要不要定期通电?
A:建议每月通电空打一次,防止电解电容老化与导轨锈蚀。
Q:机器能连续工作多久?
A:标称可连续工作 24 小时以上,实际建议每 2 小时停机 10 分钟,让线圈与机身散热。
标准与依据
电气安全按 GB/T 5226.1-2019《机械电气安全 机械电气设备 第 1 部分:通用技术条件》执行。
数据参考:GB/T 5226.1-2019,标准条目可在国家标准全文公开系统核对。
来源:美域高(济南)工业设备有限公司电动打标机随机说明书与保养规程。
本文由美域高(济南)工业设备有限公司技术团队根据实际客户现场服务案例整理提供。
标签: 电动打标机 使用说明书 保养 针头更换



