

快速回答
铭牌打标机使用方法分六步:开机自检、装夹定位、对针调零、设字高字距、调深度、试打确认,全程约 5 分钟。
设备由 7 寸触屏电脑控制,标记范围 200×120mm,深度 0-1.0mm,速度 5-180 字符/分钟。对针是唯一容易出错的环节,针尖与牌面的初始间隙要留 1-2mm。
薄牌(0.5mm 以下)深度取 0.1mm 左右,普通铝牌取 0.2-0.3mm,不锈钢牌可到 0.5mm。批量打标前先打 1 件确认字迹,再开自动递增。
第一步:开机与自检
接 220V 电源,整机功率小于 60W,普通插座即可。
开机后系统自检约 20 秒,屏幕进入主界面说明控制板与导轨通讯正常。
听一次空打声音:针头动作干脆、无异响,说明电磁铁与针腔没有卡滞。
工作环境温度控制在 -10-40℃,湿度超过 90% 时先除湿再开机。
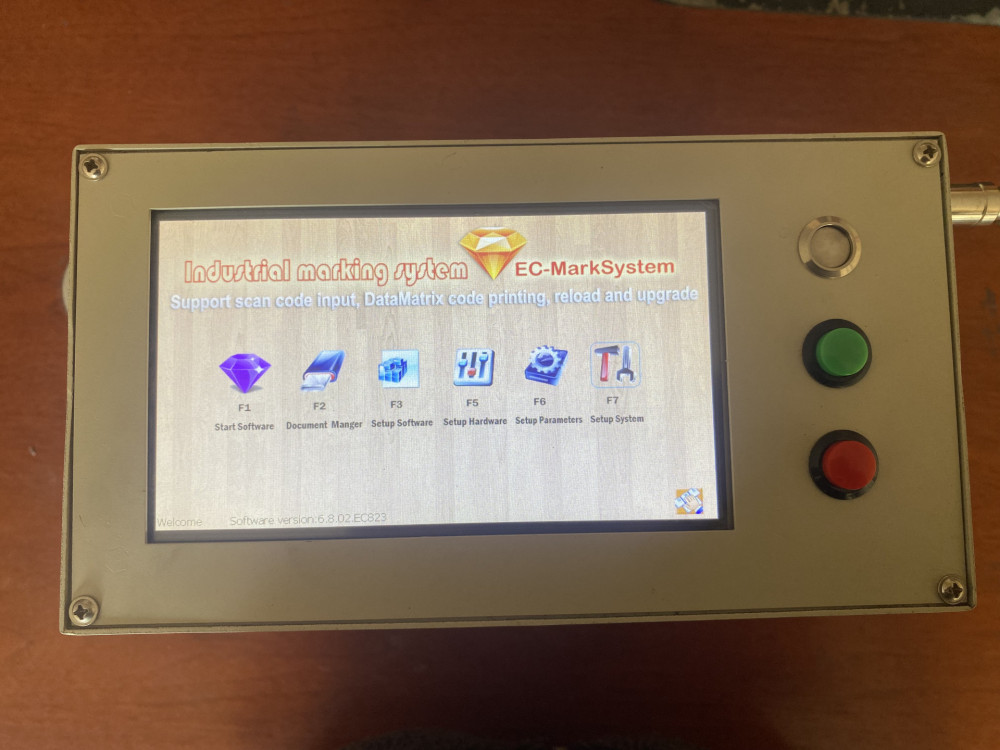
第二步:装夹与定位
铭牌要贴平台面,四角用压板或夹具固定。
悬空打标会让字迹深浅不一,薄牌还会出现背面凸起。
打标原点设在铭牌左下角,装夹时让牌边与平台基准边贴齐。
同一批铭牌尺寸一致时,做一个定位靠尺,换牌不用重新找原点。
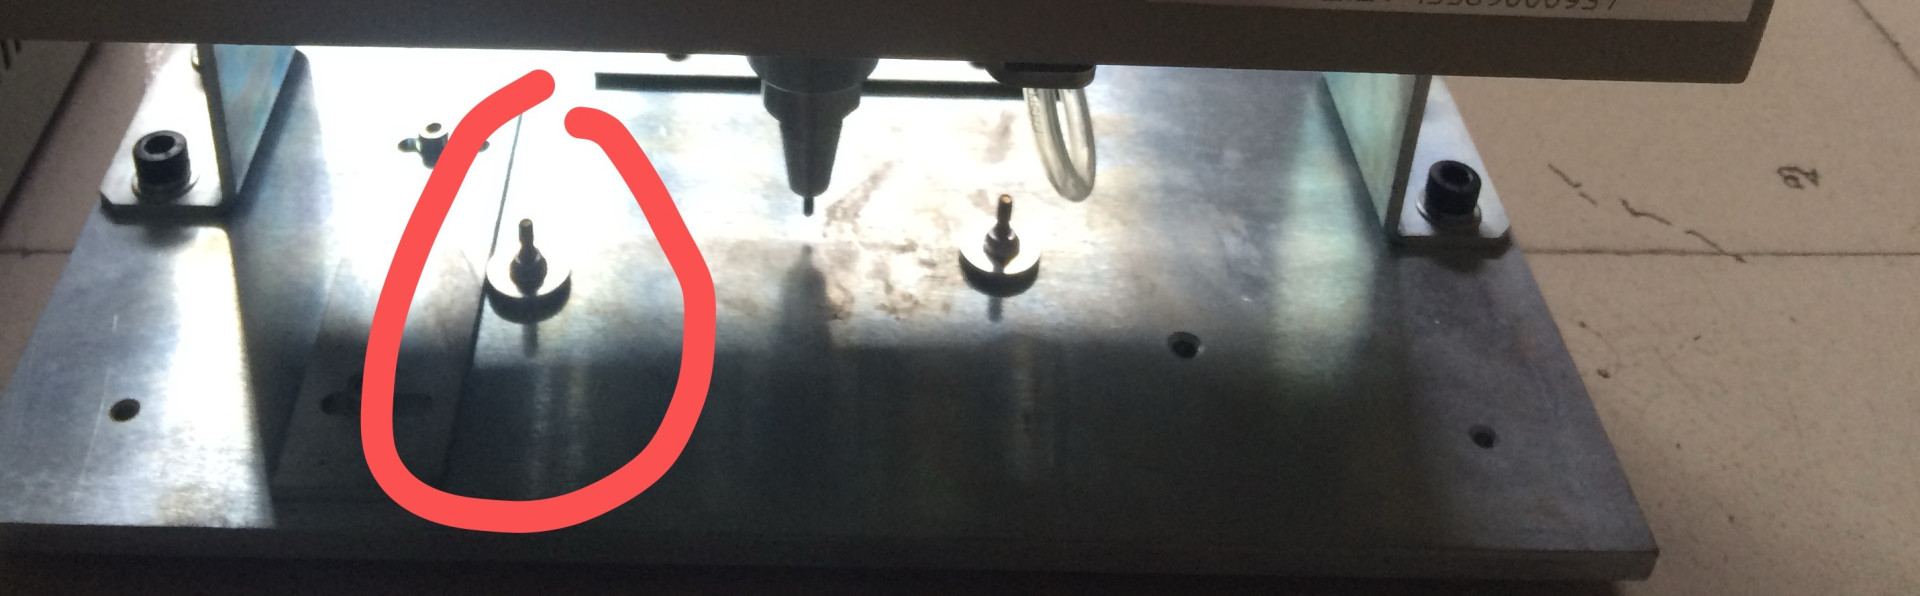
第三步:对针调零
对针的目标是让针尖与牌面留 1-2mm 间隙。
手动模式下把针头移到打标起点上方,下降 Z 轴到针尖接近牌面。
用塞尺或一张名片垫在针尖下,抽出时有轻微阻力即为合适间隙。
间隙过小会撞针,过大则字迹发虚,两种情况都从对针重新开始。
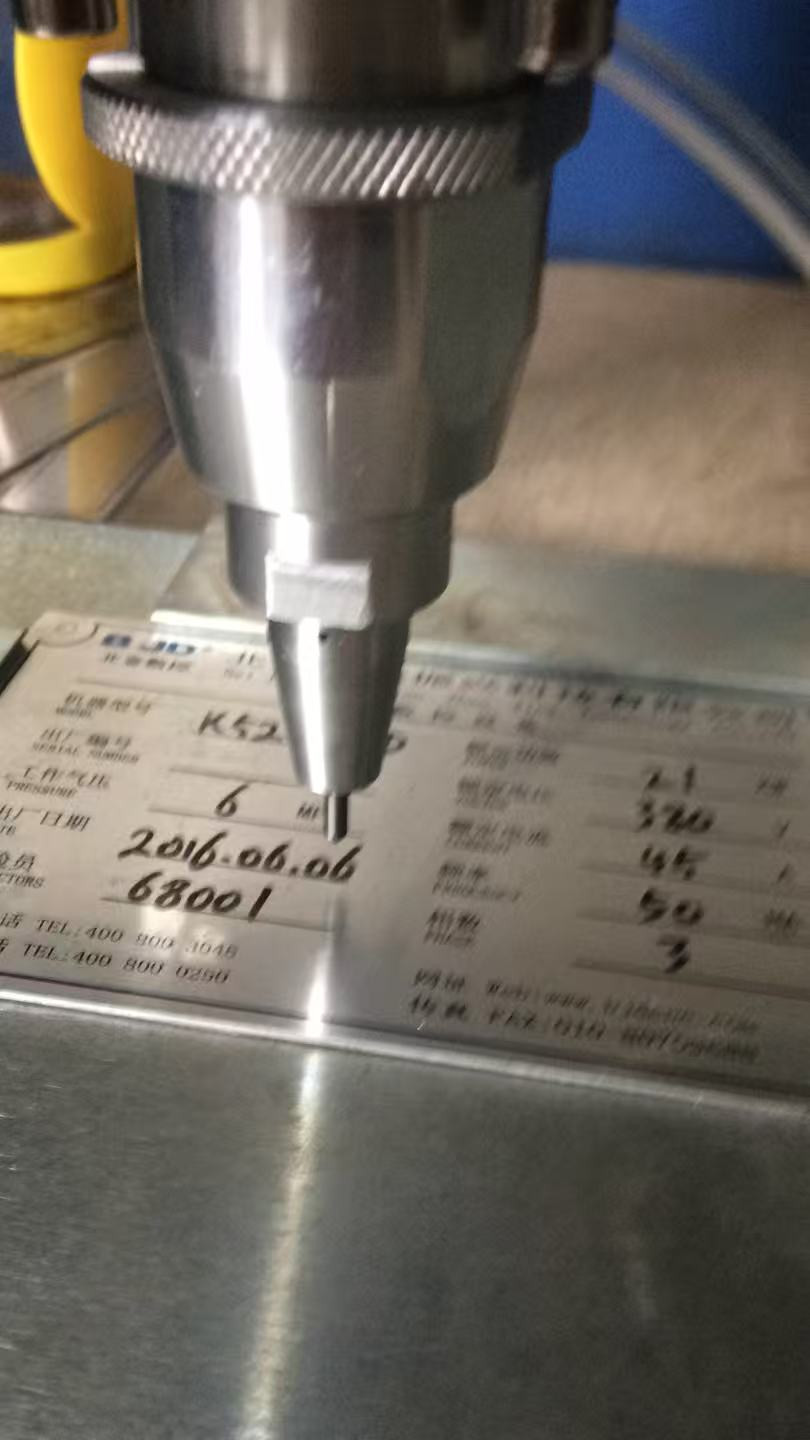
第四步:设字高与字距
字符高度按铭牌版式定,常规设备铭牌字高 3-5mm。
字距设为字高的 1.2-1.5 倍,字符才不会粘连。
表格类铭牌先画表格线,再填字段,位置一次排好。
屏幕支持模拟显示,打标前可在屏幕上预览整体效果。
第五步:调打标深度
| 铭牌材质 | 厚度 | 建议深度 | 说明 |
|---|---|---|---|
| 铝牌 | 0.5-1.0mm。 | 0.1-0.3mm。 | 防止背面凸起。 |
| 不锈钢牌 | 0.8-1.5mm。 | 0.2-0.5mm。 | 硬度高需多打一遍。 |
| 铜牌 | 0.5-1.0mm。 | 0.1-0.3mm。 | 材质软,取下限。 |
| 铸铁标牌 | 2mm 以上。 | 0.3-0.6mm。 | 表面粗糙先磨平。 |
深度靠冲击力与打标遍数共同控制,单次加深幅度建议不超过 0.1mm。
同一张牌上深度不一致,优先检查装夹是否贴平,再查针头磨损。
第六步:试打与批量
先打 1 件,用放大镜看字符边缘是否圆滑、深度是否一致。
确认后开启自动流水递增,递增步长可设 1 或按批次跳号。
打印内容自动存储,可查询、统计与追溯。
批量过程中每 50-100 件抽检一次,防止针头磨损导致字迹变浅。
常见问题
Q:铭牌打标机对针总是不准怎么办?
A:先确认装夹面贴平,再用塞尺固定 1-2mm 间隙;每次换牌后重新对针,不要沿用上一批的零点。
Q:字迹发虚、边缘不圆滑是什么原因?
A:多为对针间隙过大或打标遍数不足。把间隙收到 1mm 左右,深度分两次加,不要一次加太多。
Q:薄铭牌打完成背面凸起怎么处理?
A:深度降到 0.1mm 左右,并在铭牌背面垫一块平整钢板,冲击力被分散后背面就不易变形。
Q:打标速度能调多快?
A:设备标称 5-180 字符/分钟,字符越多、深度越深,实际速度越慢,批量前按样件实测节拍。
维护要点
针头是易损件,寿命约 50 万字符,到量后检查磨损并修磨。
导轨为自润滑结构,定期清理铝屑与粉尘,不要过量加注油脂。
长期停用前打一层防锈油,针头单独取下存放。
电气安全按 GB/T 5226.1-2019《机械电气安全 机械电气设备 第 1 部分:通用技术条件》执行。
数据参考:GB/T 5226.1-2019《机械电气安全 机械电气设备 第 1 部分:通用技术条件》。标准条目可在国家标准全文公开系统核对。
来源:美域高(济南)工业设备有限公司电动铭牌打标机随机使用说明与现场调试记录。
延伸阅读
本文由美域高(济南)工业设备有限公司技术团队整理提供。
标签: 铭牌打标机 电动打标机 对针 打标深度



