

产品概述
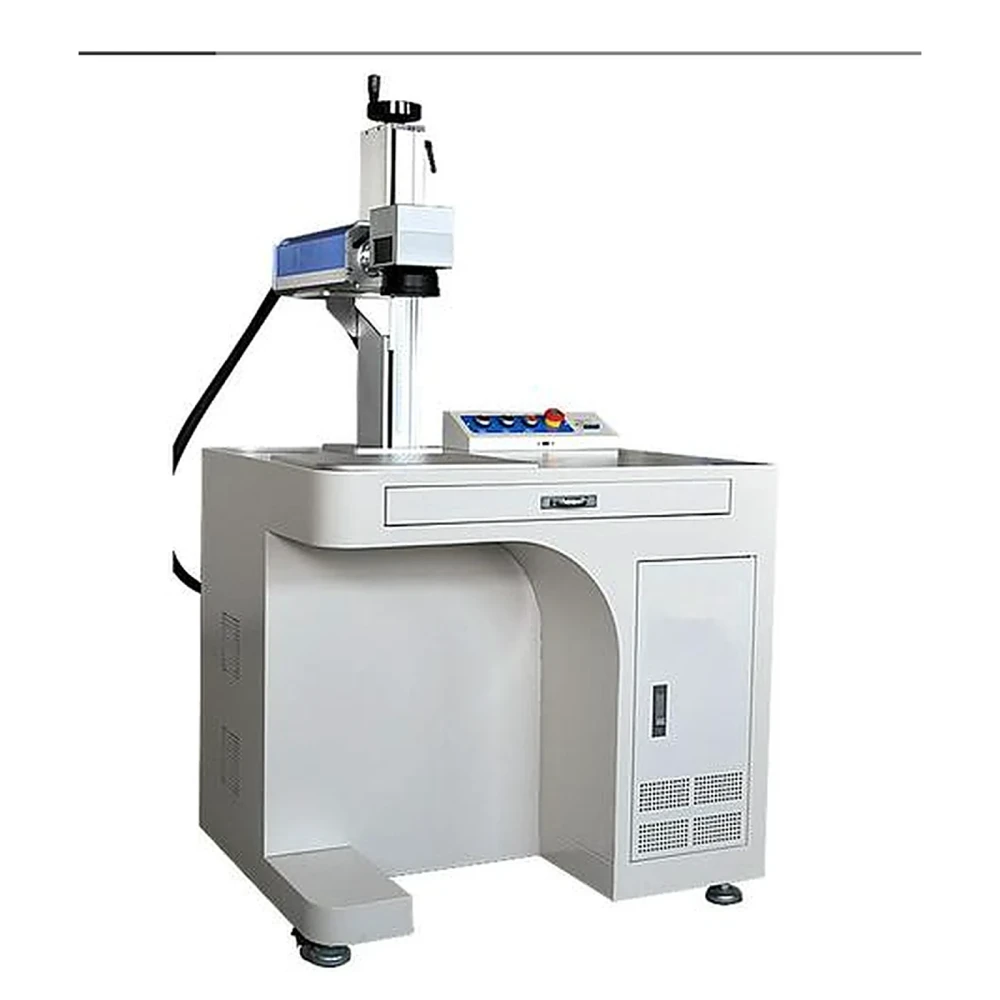
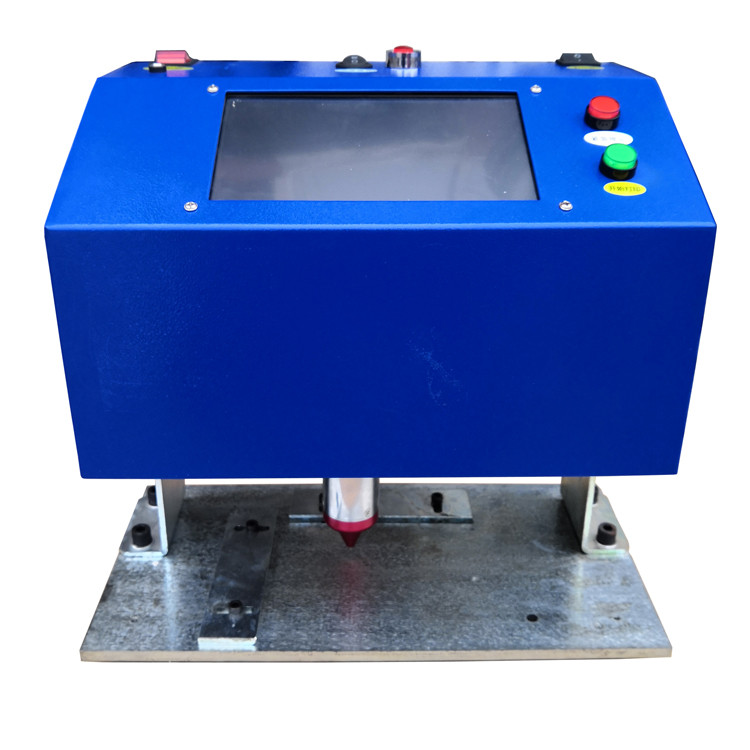
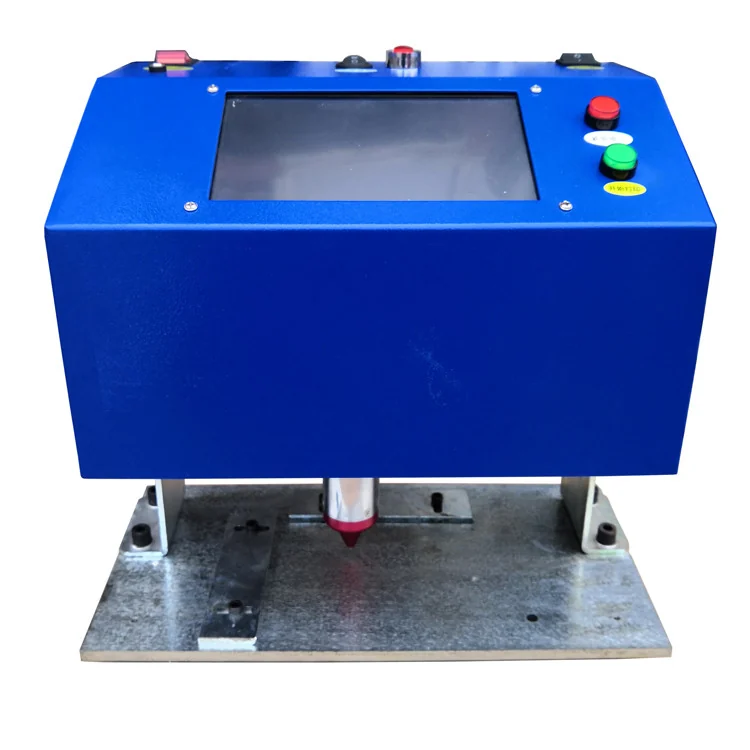
电动铭牌打标机是美域高(MEYKO)面向金属铭牌批量打标的一体机,单次标记范围 200×120mm。
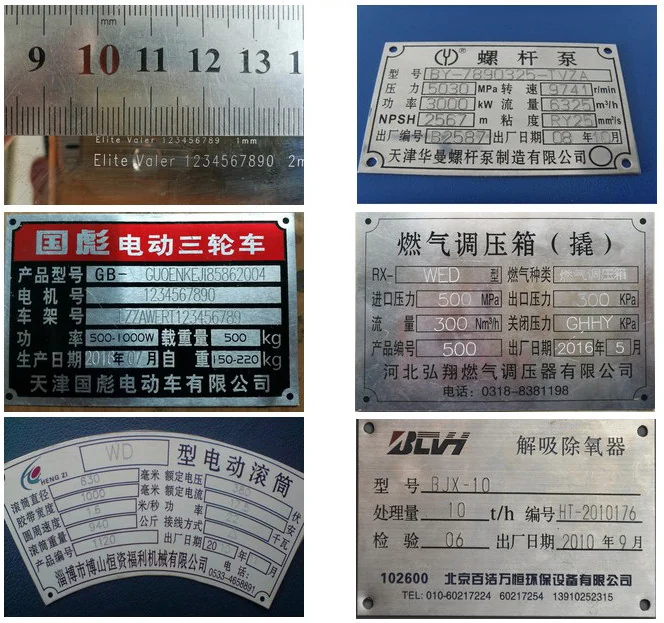
设备的核心是低气压高频冲击方案。低气压条件下振动频率在 300Hz 以上。铭牌字符边缘清晰圆滑。
单次冲击力小,振动频率高。薄金属铭牌打标后不易翘曲变形,这是铭牌类工件最常出问题的环节。
整机有 7 寸嵌入式触屏电脑与固态硬盘。中文、数字、常用符号与图形可直接输入,插电即用。
运动系统为原装进口直线导轨,自润滑、自密封防尘,连续工作后精度保持一致。
技术参数
| 项目 | 参数 | 范围 | 说明 |
|---|---|---|---|
| 标记范围 | 200×120mm。 | 单次装夹。 | 覆盖常规铭牌。 |
| 标记深度 | 0-1.0mm。 | 随材质硬度变化。 | 薄牌取下限。 |
| 标记速度 | 5-180 字符/分钟。 | 可调。 | 字符越多越慢。 |
| 振动频率 | 300Hz 以上。 | 低气压条件。 | 字迹圆滑不变形。 |
| 针头硬度 | HRC92。 | 硬质合金特制。 | 寿命约 50 万字符。 |
| 操作屏幕 | 7 寸触屏电脑。 | 嵌入式固态硬盘。 | 断电数据不丢。 |
| 电源功率 | 小于 60W。 | 220V±15%、50±3Hz。 | 普通插座可用。 |
| 工作环境 | -10-40℃。 | 湿度 0-90% 非凝结。 | 车间常温即可。 |
打印内容有字符、流水号、VIN 码与图形防伪标记四类。
输入方式有手工输入与自动流水号递增两种,递增步长可设定。
设备有自动记忆功能,可记住设定的状态与流水号。打印内容自动统计。
屏幕有模拟显示功能。打标前可直接观察效果,避免废牌。
铭牌打标机与手持打标机怎么选
| 对比项 | 电动铭牌打标机 | 手持电动打标机 | 判断依据 |
|---|---|---|---|
| 标记范围 | 200×120mm。 | 80×20mm。 | 大幅面选铭牌机。 |
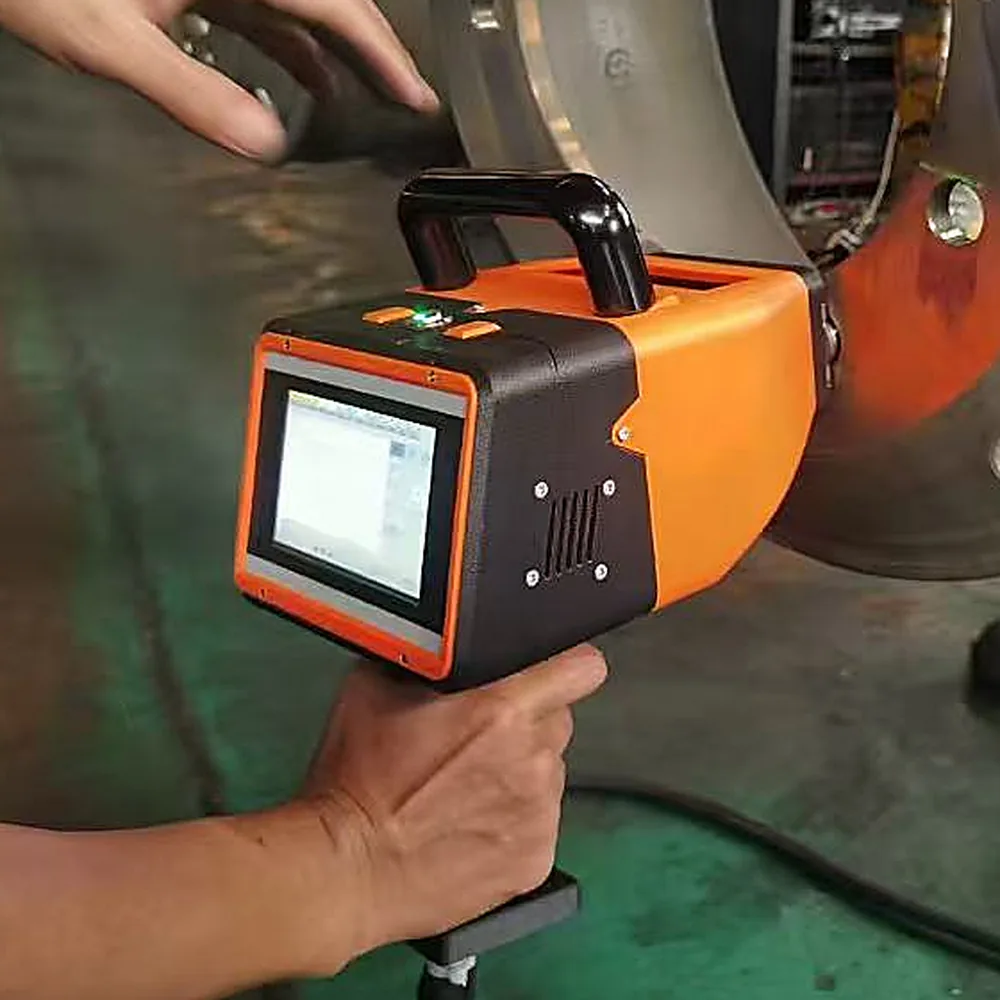
| 安装方式 | 台面固定。 | 手提移动。 | 现场登高选手持。 |
| 薄牌变形 | 低频压力小。 | 冲击偏大。 | 0.5mm 薄牌选铭牌机。 |
| 联网 | 预留 GPIO。 | 不支持。 | 对接产线选铭牌机。 |
| 针头寿命 | 约 50 万字符。 | 约 100 万字符。 | 高频打卡选铭牌机。 |
铭牌尺寸固定、批量大、要求字迹整齐的场合,台面式铭牌打标机效率更高。
工件大、位置高、需要搬着设备到现场打标的场合,手持电动打标机更合适。
两类设备可以同厂搭配,铭牌在台面打,缸体与车架在现场打。
适用场景
- 设备铭牌与产品标牌打标,一次装夹完成 200×120mm 内全部字符。
- 不锈钢、铝、铜薄铭牌的批量打标,字符深度均匀不翘边。
- 电机、泵阀、机床等整机的出厂铭牌,与整机编号一一对应。
- 需要联网取号的产线,通过 GPIO 端口由上位机下发打标内容。
- 车辆与工程机械的 VIN 码、发动机号铭牌打标。
使用与维护要点
- 铭牌装夹的要求是贴平台面。悬空打标会让字迹深浅不一。
- 薄牌(0.5mm 以下)的标记深度是 0.1mm 左右。这个深度可防止背面凸起。
- 针头寿命约为 50 万字符。到量后检查磨损,磨损后可修磨再用。
- 导轨是自润滑结构。定期清理铝屑与粉尘即可,不要过量加注油脂。
- 工作环境温度是 -10-40℃。湿度超过 90% 时先除湿再开机。
常见问题
Q:铭牌打标机为什么不会把薄铭牌打变形?
A:设备在低气压下以 300Hz 以上频率振动,单次冲击力小,靠高频叠加成形,字符清晰而牌面平整。
Q:200×120mm 的标记范围够用吗?
A:常规设备铭牌在 150×100mm 以内,一次装夹即可完成;更大的牌面可分段打标或按需定制。
Q:能不能直接接产线系统?
A:设备预留 GPIO 端口,可由上位机下发打标内容,实现联网打标与流水号自动取号。
Q:耗电量大吗?
A:整机功率小于 60W,220V 普通插座即可供电,连续通电打标不影响车间配电。
标准与依据
VIN 码打标内容依据《车辆识别代号管理规则》,字符高度与深度按规则要求执行。
电气安全按 GB/T 5226.1-2019《机械电气安全 机械电气设备 第 1 部分:通用技术条件》设计。
标识性与追溯性满足 ISO 9001 质量管理体系对产品标识与追溯的要求。
标准条目可在国家标准全文公开系统核对。
设备与打标样品
相关常见问题
本文由美域高(济南)工业设备有限公司技术团队整理提供。
问:电梯板材激光切割的选材与参数匹配
问:激光打标机怎么选:光纤、CO2、紫外三种机型的真实分界线
问:激光清洗机功率怎么选:脉冲与连续两种机型的场景分界线
问:电解打标与激光打标的六项区别
问:油墨喷码与激光打码的五项成本对照
问:激光清洗与喷砂除锈的成本效率对照
问:光纤激光焊接与氩弧焊的六项工艺对照
问:激光切割薄板的报价方式与计价口径
问:激光切割机功率与板厚对照表(不锈钢、碳钢切割速度参考)
问:钢结构件激光清洗的工艺参数与除锈等级对照
相关推荐
在线询价
