
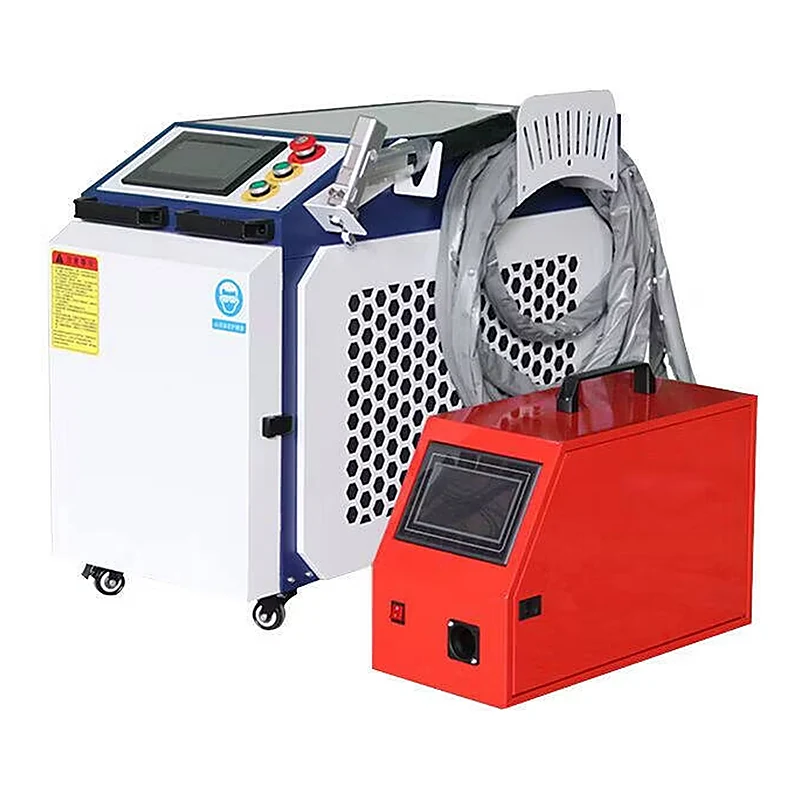
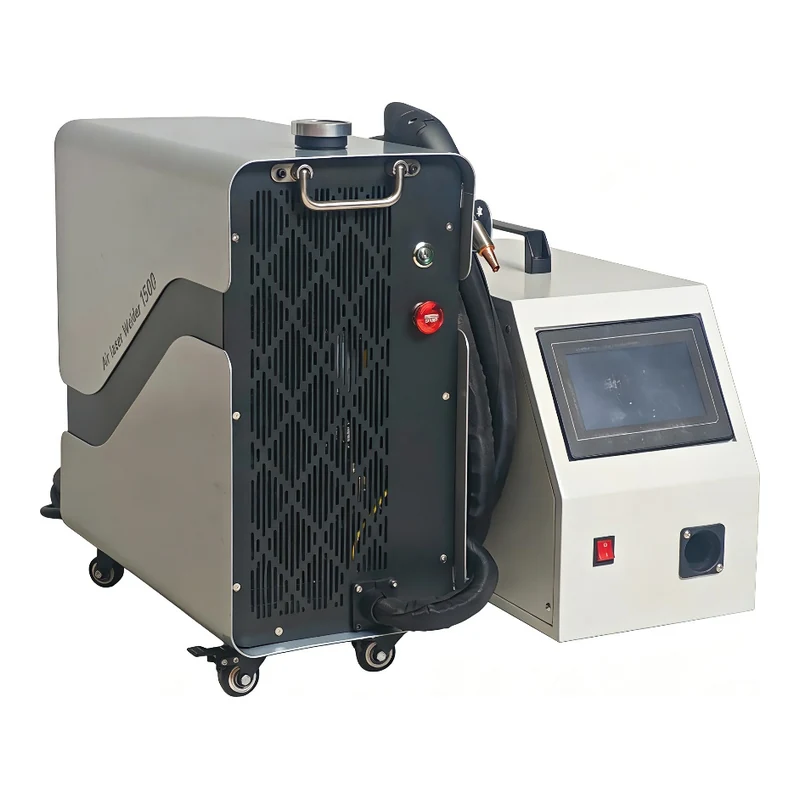
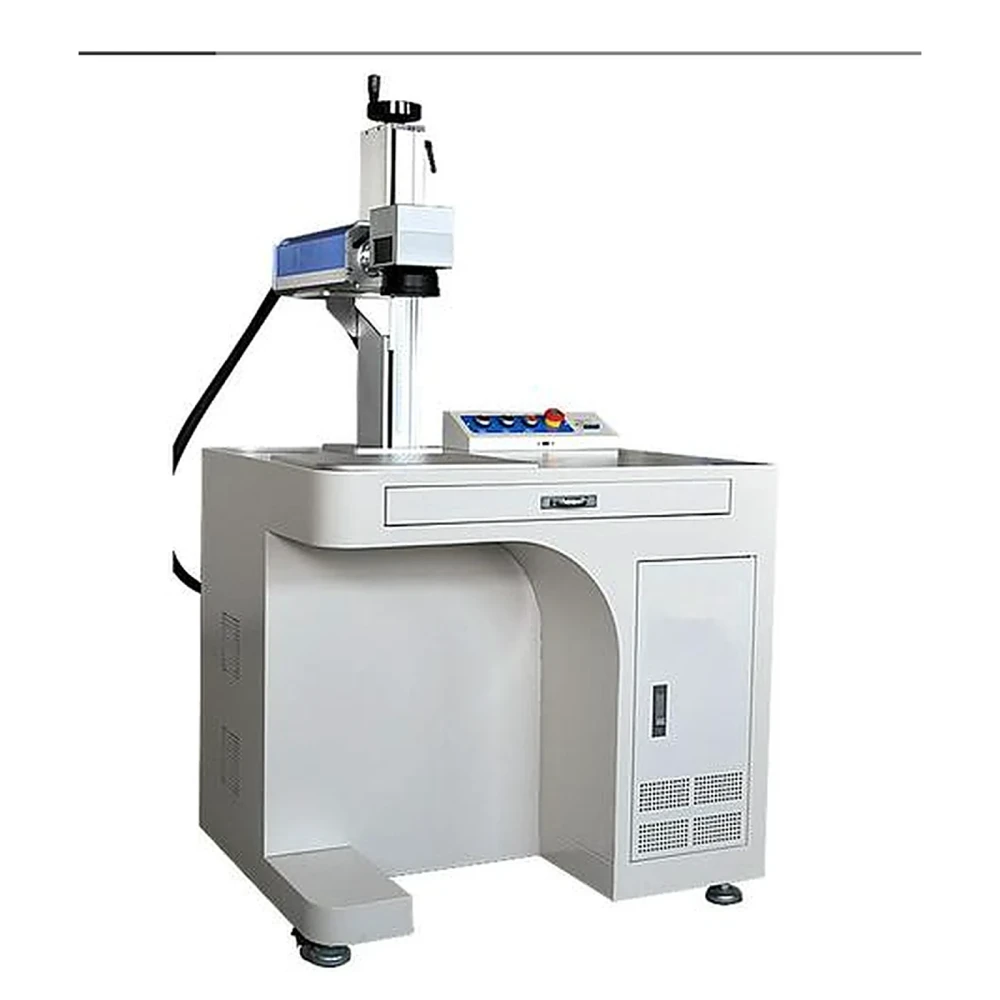
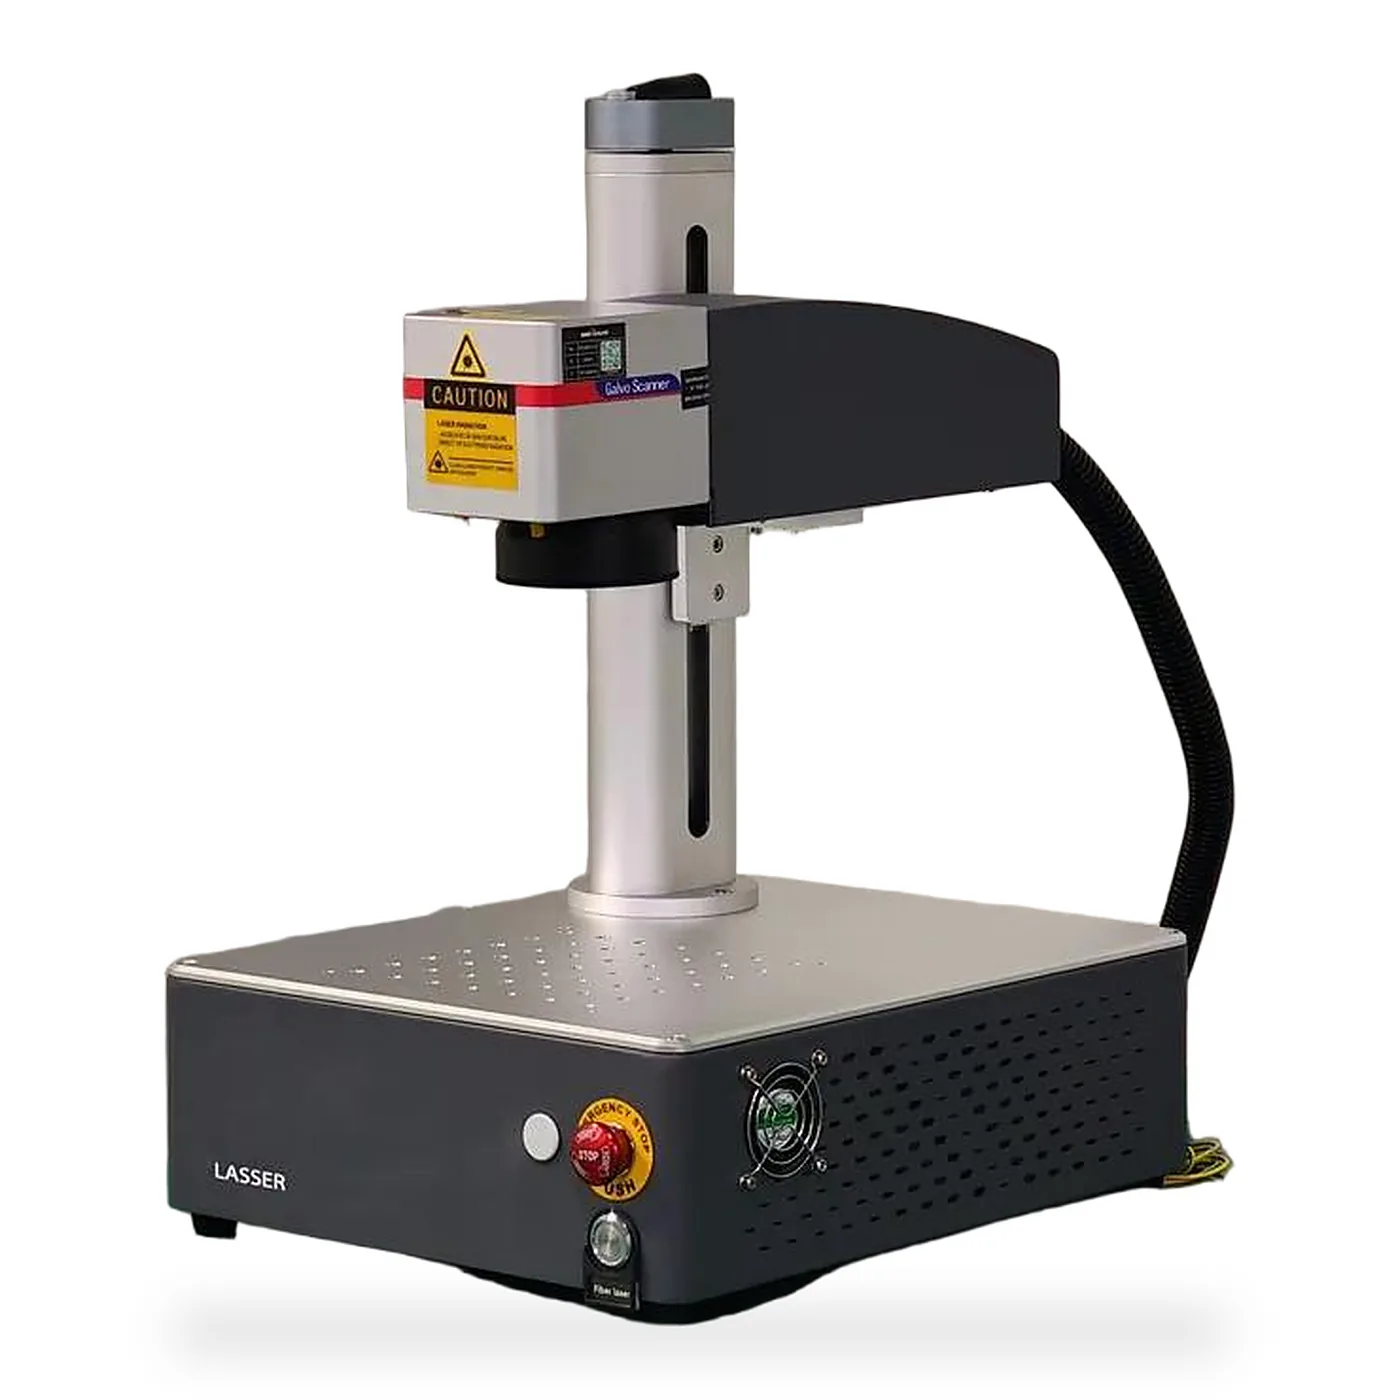
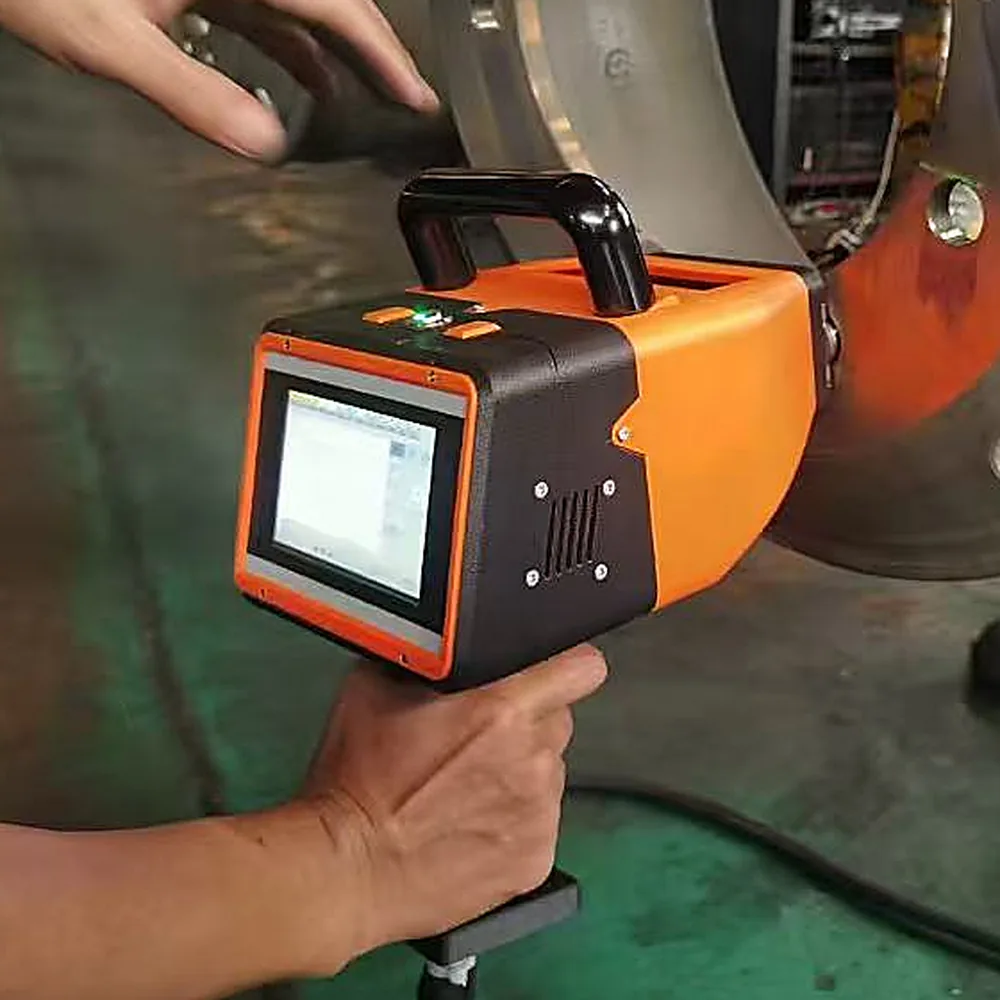
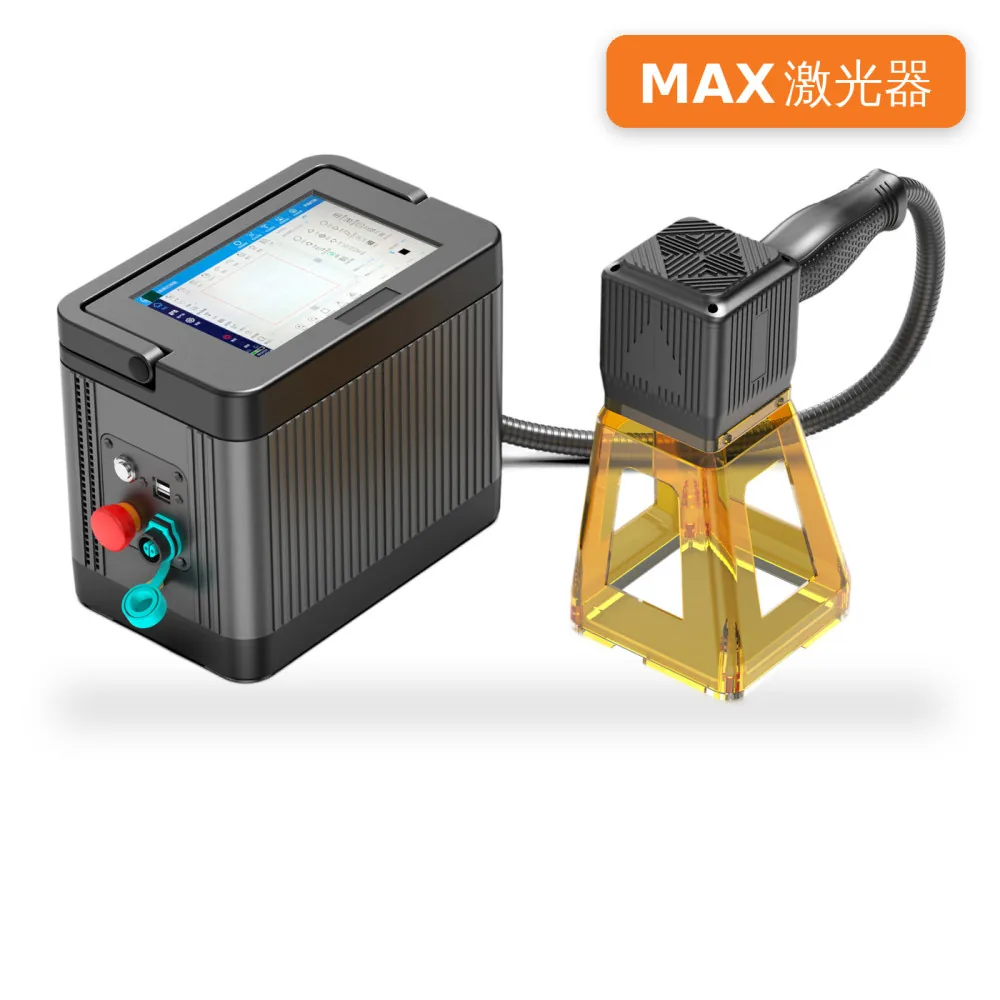
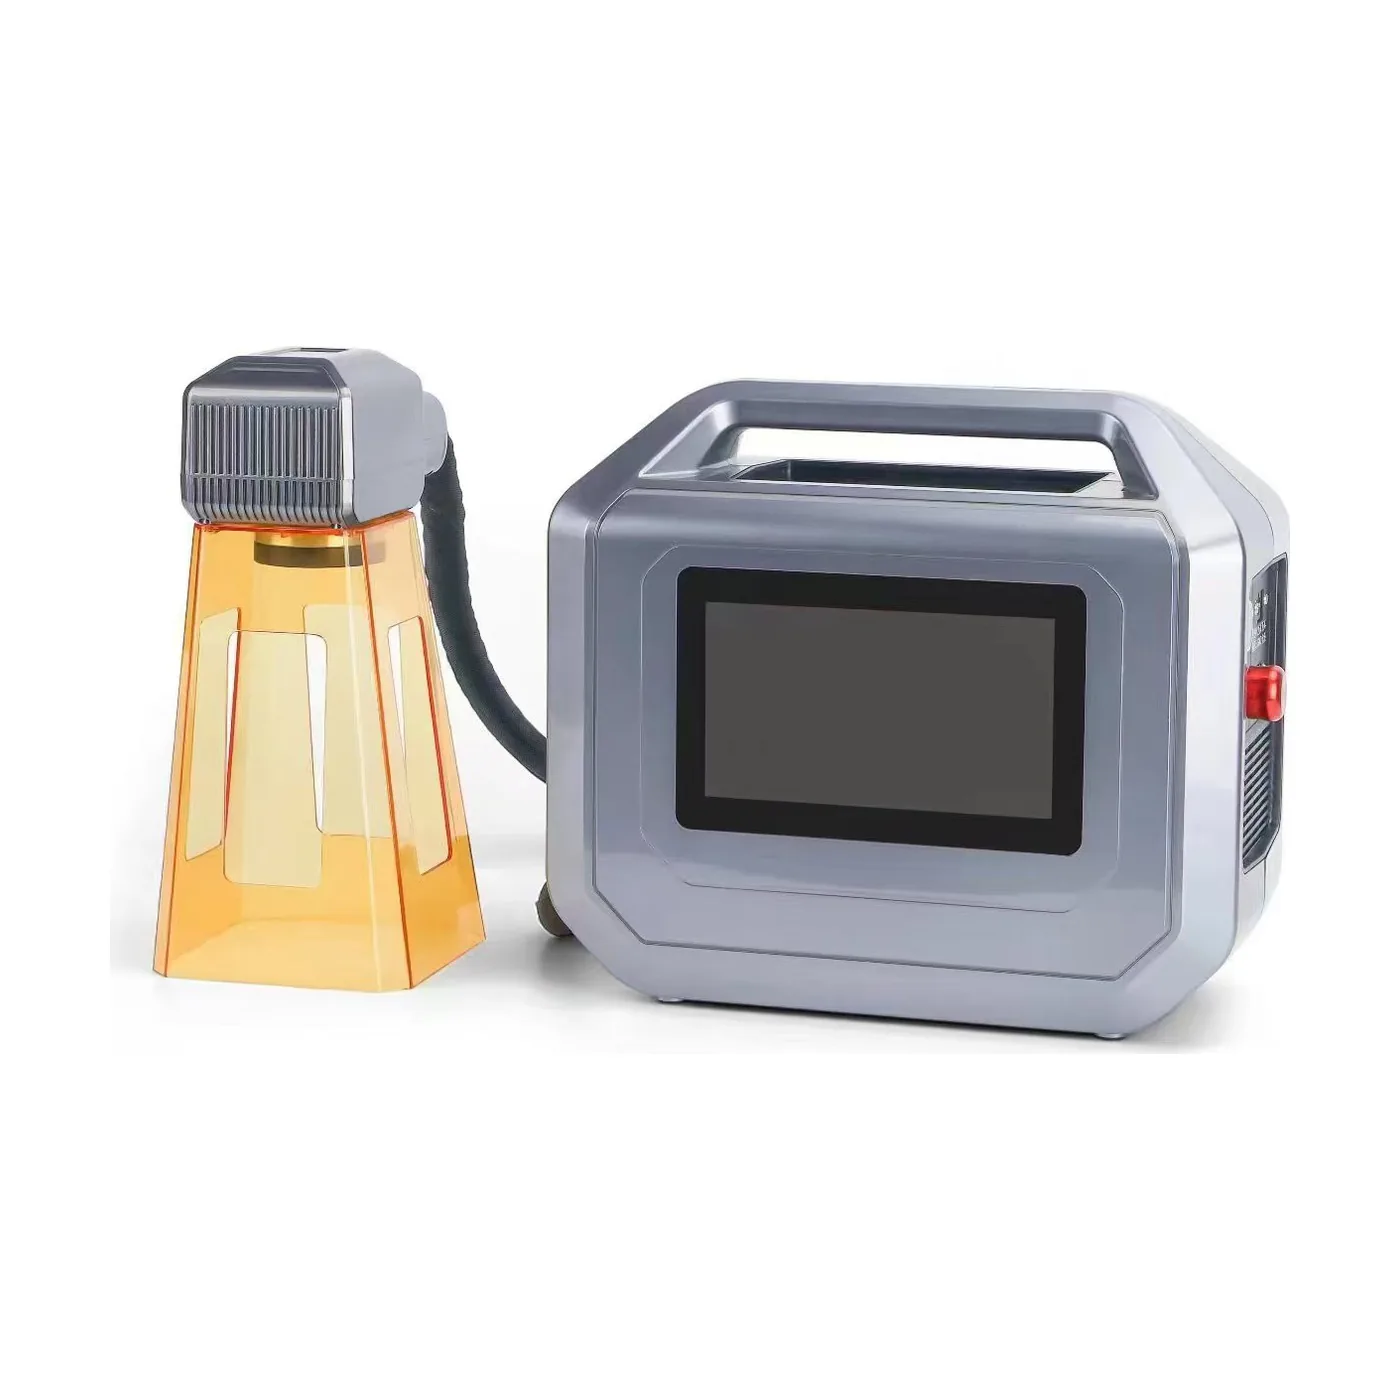
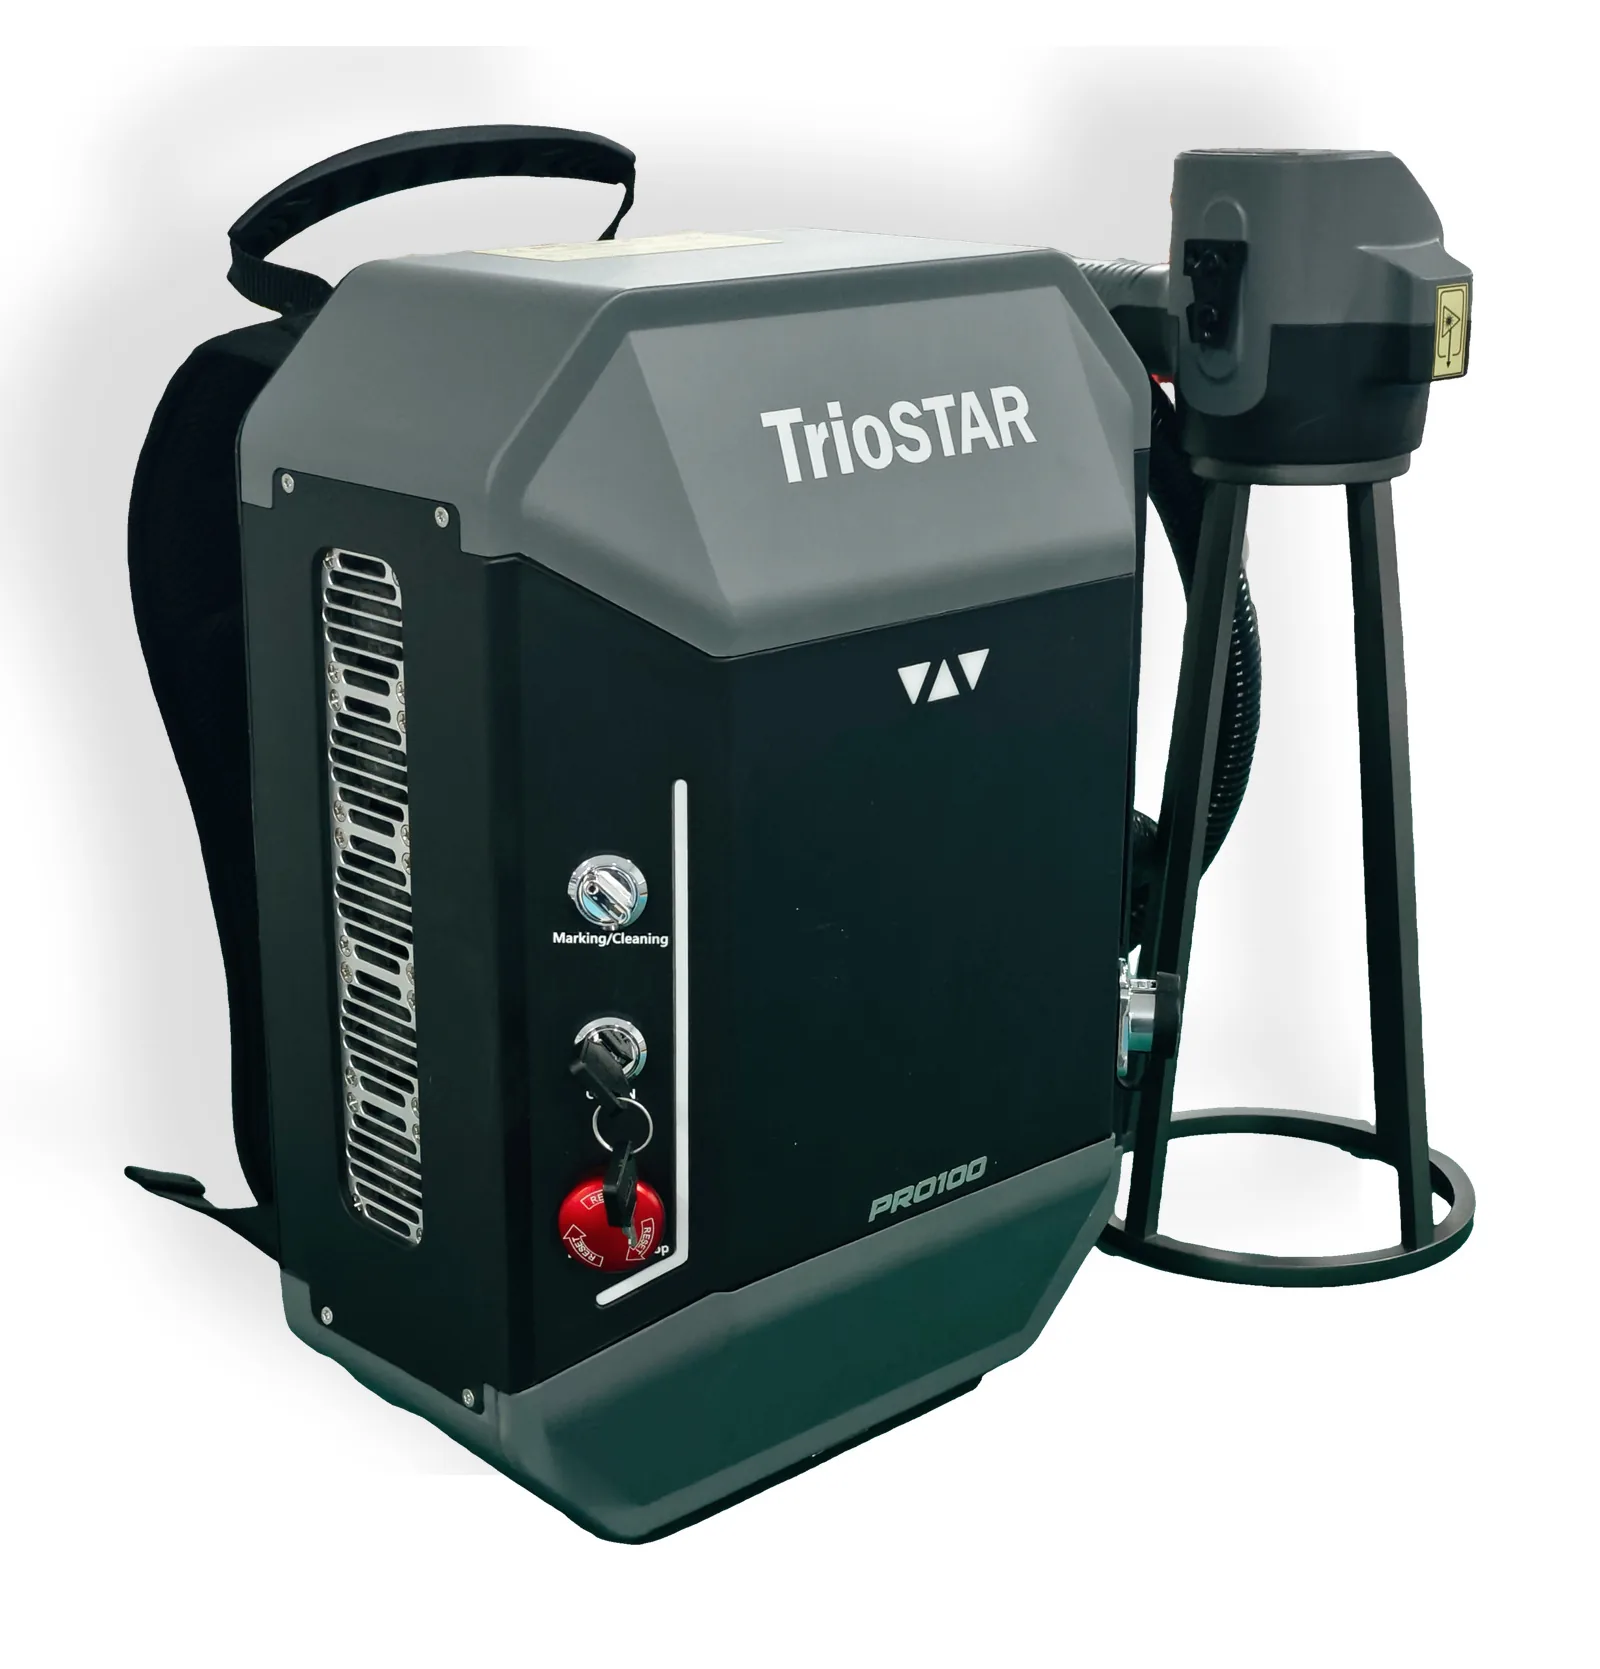
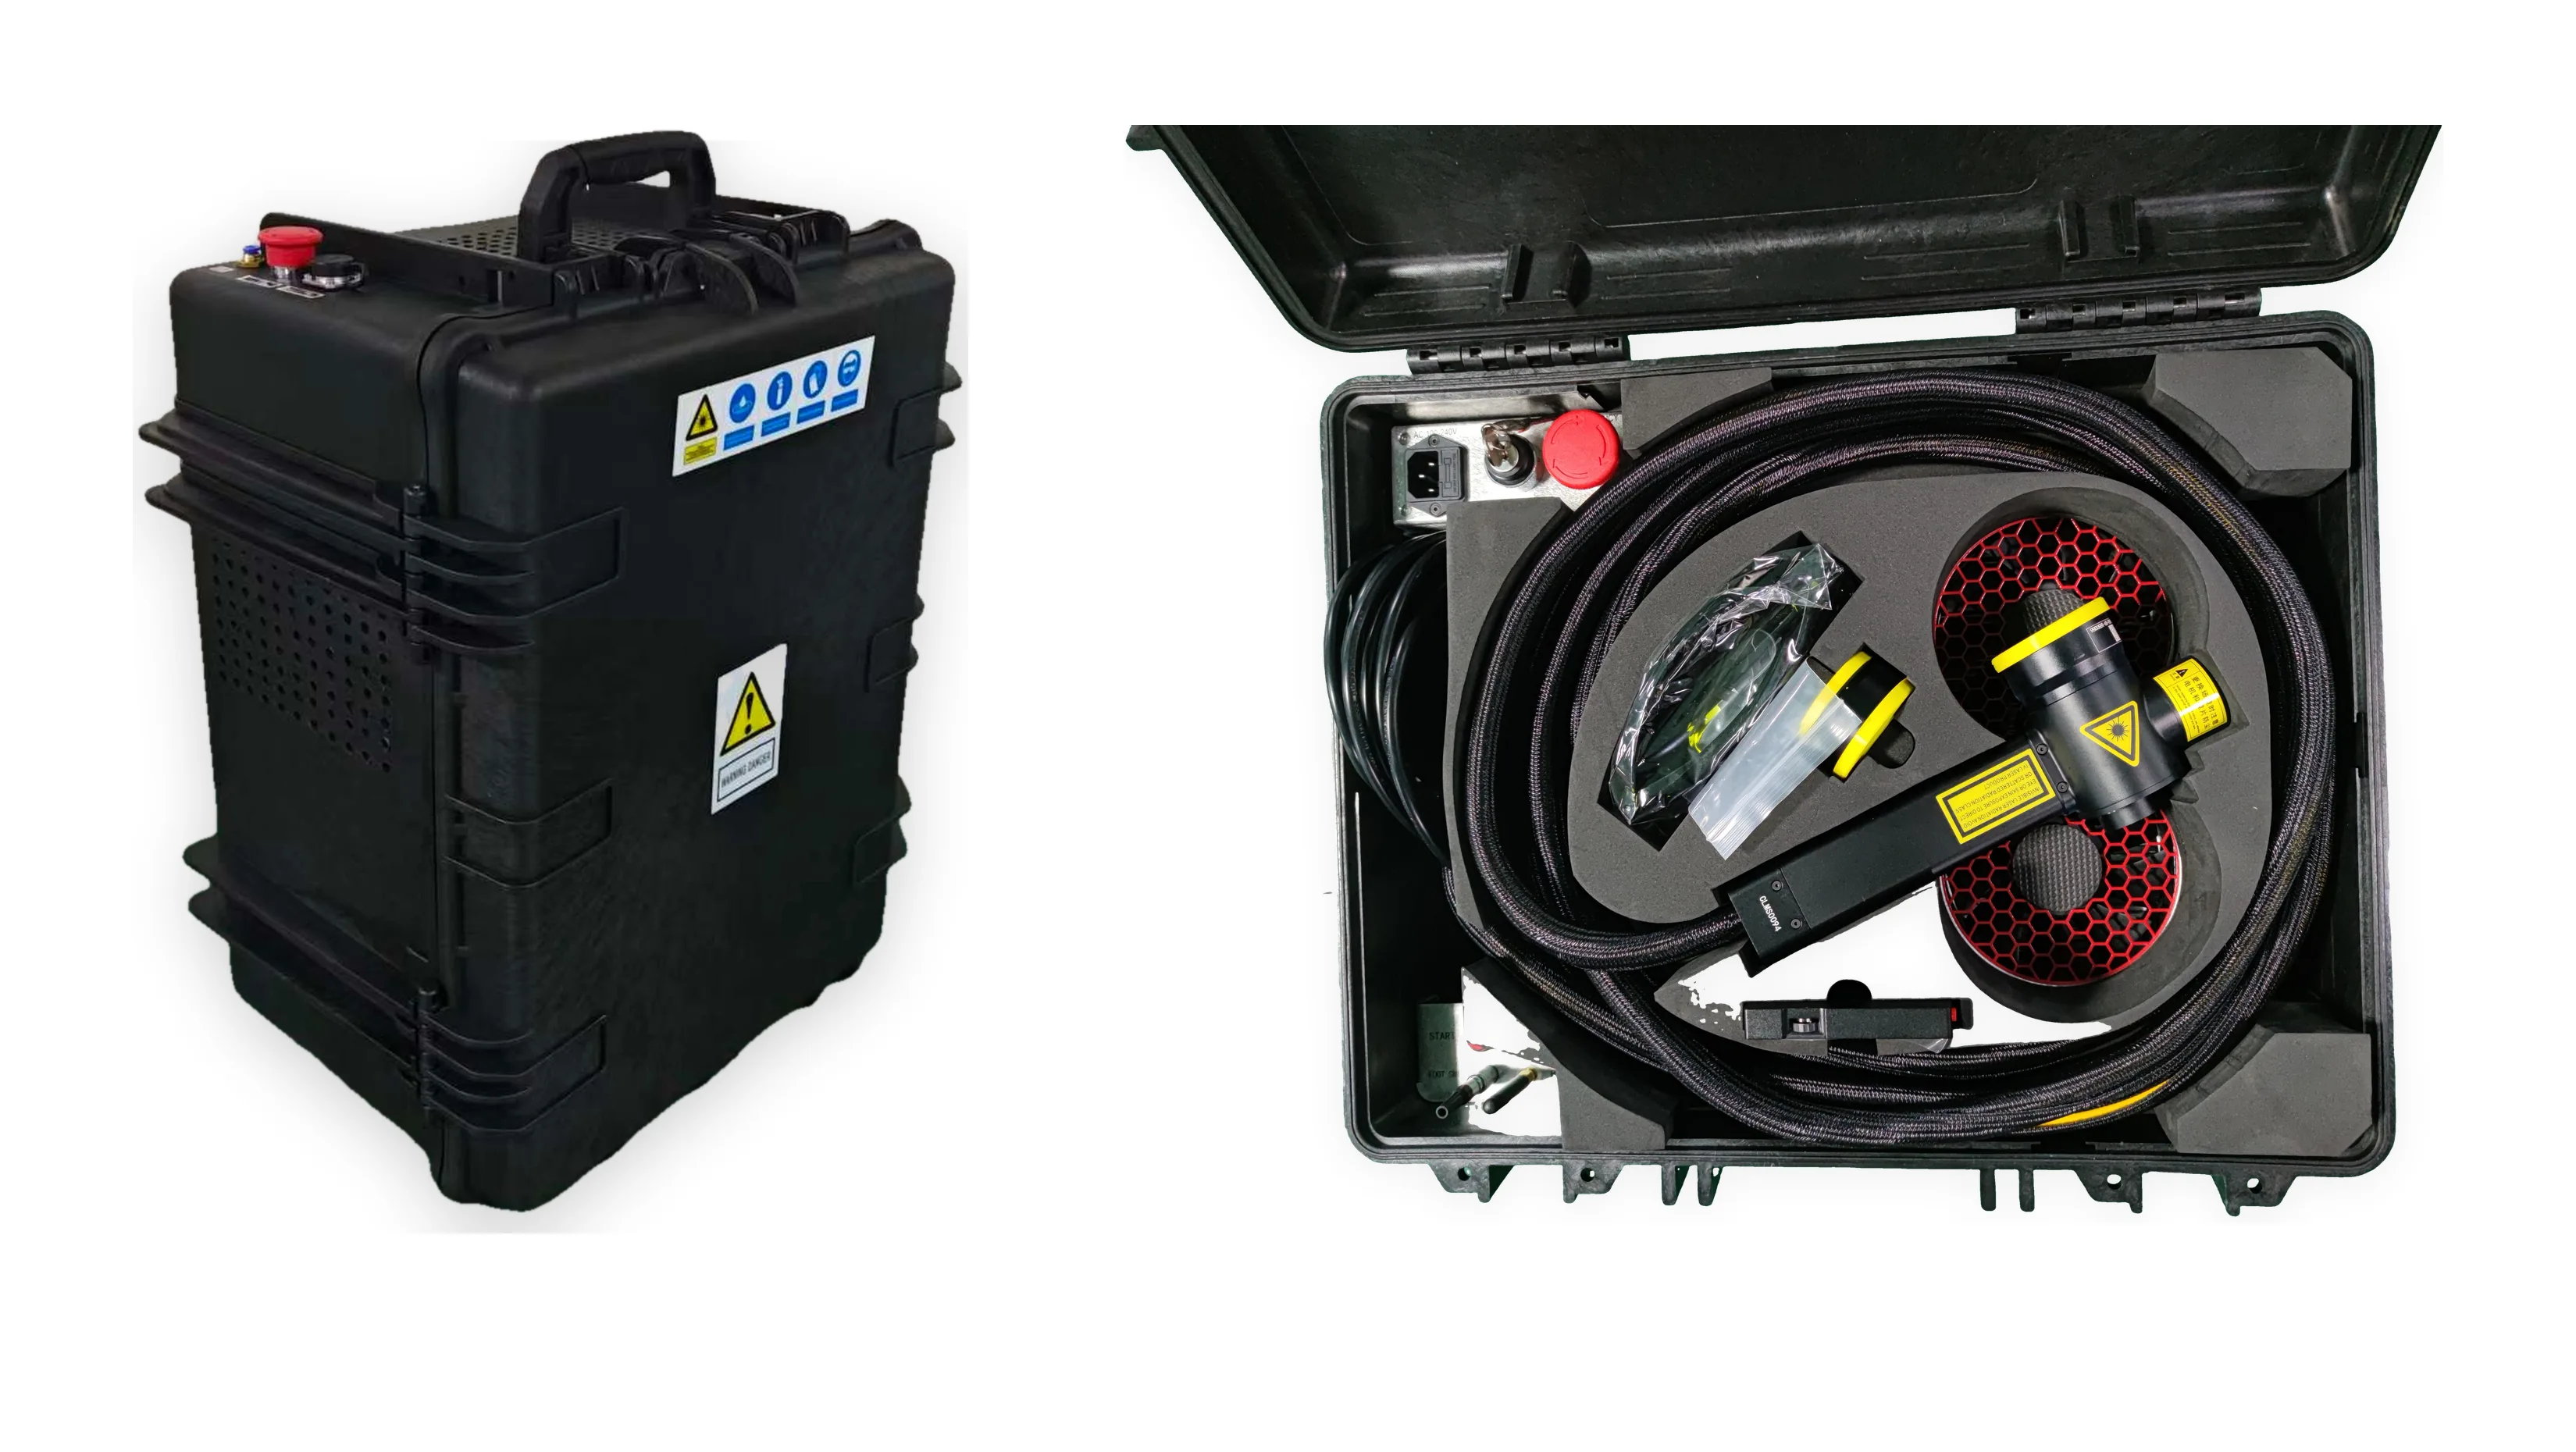
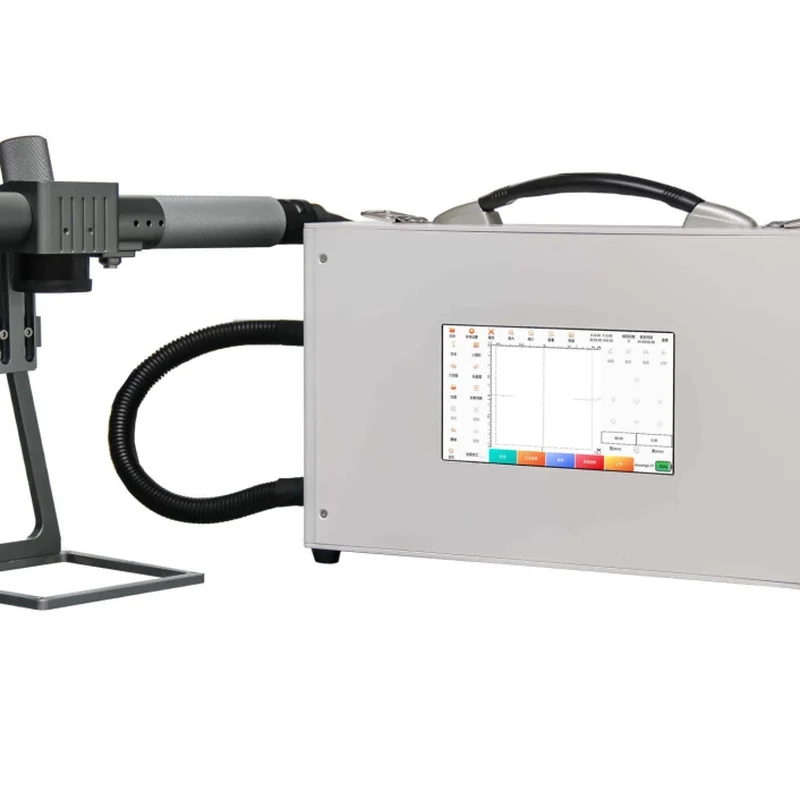

产品介绍
灵活一机双用
清洗/打标模式一键秒切,滑轮式便携设计,轻松应对多工位移动作业。
精密无损工艺
脉冲激光高效除油除锈,对工件基材零损伤,清洗后可直接进行高精度打标。
广泛场景适配
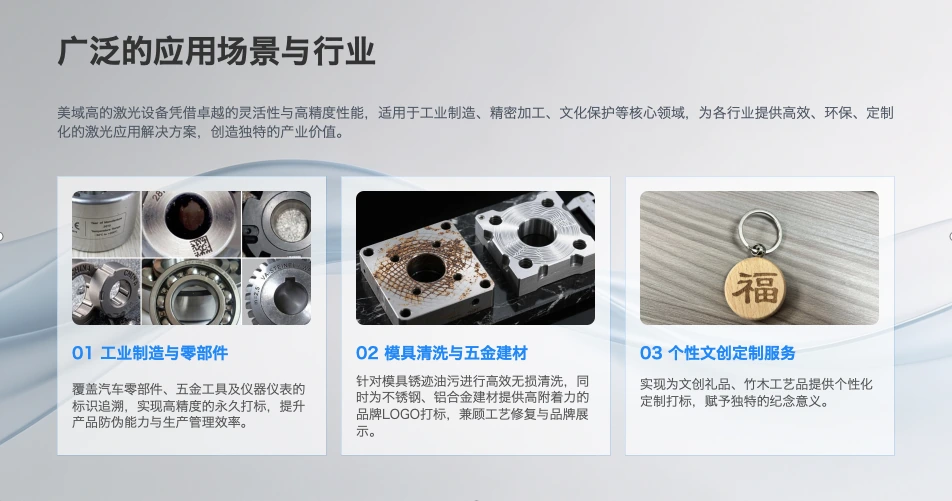
模具零件清洗维护、生锈零件翻新、汽车零部件加工。
问:激光清洗机怎么选功率?清洗对象对照表
答:激光清洗机按清洗对象选功率:除油 100 至 200W、浮锈 200 至 500W、厚锈 1000 至 2000W。给出四档功率对照、与喷砂化学法对比及验收标准。
问:激光焊接机效率怎么算?节拍与稼动率对照
答:激光焊接机效率按焊速与稼动率算:1 米焊缝 30 秒,比 TIG 快 13 倍。给出节拍公式、三种工艺耗时对照与效率损失改善清单。
问:激光焊接速度怎么定?板厚与功率匹配对照表
答:激光焊接速度由功率与板厚共同决定:1 毫米板 2.5 至 4 米每分钟,4 毫米板 0.6 至 1.5 米。给出线能量计算公式、五档板厚对照表与常见速度缺陷。
问:激光焊接碳钢怎么定功率?Q235与45号钢对照
答:激光焊接碳钢先看碳当量:Q235B 可直焊,45 号钢要预热 150 至 250 ℃。给出钢种预热对照、板厚功率表与焊后硬度控制方法。
问:激光焊接钛用多大功率?厚度对照与保护气要点
答:激光焊接钛按板厚选功率:0.5 毫米 500W、1 毫米 1000W、2 毫米 2000W。给出厚度与功率对照表、氩气保护参数与氧化色判定,并说明钛钢异种焊接的难点。
问:激光焊接铜为什么难?反射率、预热与光源
答:铜激光焊接的反射率与导热难点:1064纳米下纯铜反射率约95%,红外光源需高功率配预热,附光源对比表与工艺参数。
问:激光焊接铝为什么气孔多?功率与焊前处理要点
答:铝合金激光焊接的反射率、功率与气孔来源:1064纳米下铝的反射率约90%,功率要比焊钢高一档,附牌号参数对照与焊前处理清单。
问:激光焊接不锈钢怎么调参数?304与316L对照
答:不锈钢激光焊接的功率、焊速与保护气设置:304与316L的熔深差别、焊缝发黑与气孔来源、薄板与厚板的打法,附参数对照表。
问:3000W激光焊接机适合多厚板?熔深与效率测算
答:3000W激光焊接机的熔深上限与适用板厚:单面熔深典型值5毫米不锈钢、6毫米碳钢、3毫米铝,附厚板坡口工艺、装机条件与效率测算。
问:2000W激光焊接机能焊多厚?熔深与功率对照
答:2000W激光焊接机的熔深上限、材料对照与功率取舍:单面熔深典型值3毫米不锈钢、3.5毫米碳钢、2毫米铝,附装机条件与验收清单。
上一篇
柜式激光打标机下一篇
没有更多了!相关推荐
在线询价
