
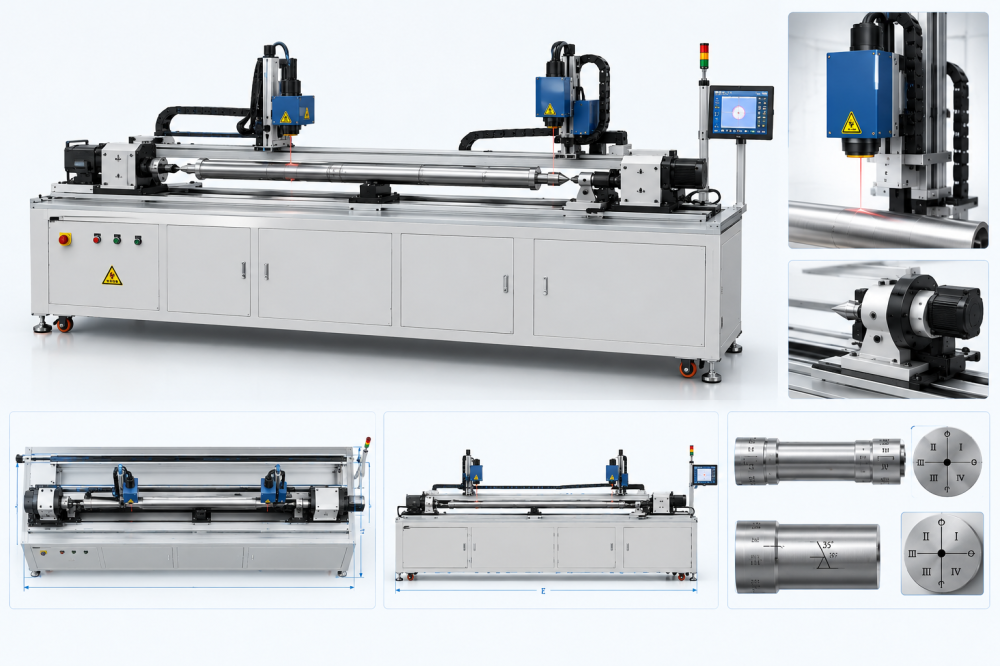

【项目背景与痛点】针对总长1米左右、带有锥形过渡及多台阶结构的长管类零件,传统单头打标设备面临三大难题:超长管件装夹易变形、管身台阶落差导致激光焦距漂移(线宽/深度不达标)、以及前后两端象限标识极难保证5′的高精度角度对应。
【定制方案与核心亮点】本项目为客户量身定制了“双端面激光打标机”,采用低矮紧凑的平台式地轨布局与多轴协同控制架构,核心定制亮点如下:
双头独立协同:配置双激光头独立X轴伺服滑台,实现相向/相离运动,完美适配前后端同步加工与不同长度(979/1004mm)产品切换,并内置防撞互锁逻辑;
Z轴自动对焦:集成高精度距离传感器,实时检测锥面及台阶高度变化并自动调焦,彻底消除因焦距漂移导致的0.1mm线宽及0.05mm深度超差问题;
高刚柔性装夹:采用伺服主轴分度(90°±0.05°)配合高刚性滑移锁紧尾座,兼顾了长管装夹同轴度与尾座快速换型需求;
工艺防尘保障:配置辅助吹气与吸尘系统,防止打标烟尘污染镜头及干扰传感器精度。
【工艺成果与客户价值】该设备成功攻克了长管曲面多段打标的工艺壁垒,实现了全周角度累计误差≤0.2°、前后端象限偏差≤5′的严苛要求。标记线条边缘平滑无热损伤,且完美通过了后续磷化处理的百洁布擦拭测试。该非标定制方案不仅大幅提升了客户产品标识的绝对追溯精度,更通过双头协同与自动对焦技术,保障了批量生产中的高一致性与高良率。
相关常见问题
- 激光打标机在医疗器械行业的材料与追溯要求
- 汽车零部件追溯打标的四类方案
- 激光打标对接MES:追溯系统怎么打通
- 食品药品追溯系统怎么建?码制、数据与合规要点
- 可追溯激光打标怎么做?码制选择与数据关联方案
本文由美域高(济南)工业设备有限公司技术团队整理提供。
问:电梯板材激光切割的选材与参数匹配
问:激光打标机怎么选:光纤、CO2、紫外三种机型的真实分界线
问:激光清洗机功率怎么选:脉冲与连续两种机型的场景分界线
问:电解打标与激光打标的六项区别
问:油墨喷码与激光打码的五项成本对照
问:激光清洗与喷砂除锈的成本效率对照
问:光纤激光焊接与氩弧焊的六项工艺对照
问:激光切割薄板的报价方式与计价口径
问:激光切割机功率与板厚对照表(不锈钢、碳钢切割速度参考)
问:钢结构件激光清洗的工艺参数与除锈等级对照
上一篇
没有更多了!下一篇
没有更多了!相关推荐
在线询价
